 Feinmechanik, verständlich erklärt
Bitte bestätige, dass du 18 Jahre oder älter bist.
Diese Seite ist ein redaktioneller und informativer Ratgeber zur Feinmechanik kleiner Handgeräte: wie Teile gedreht und gefräst werden, was Toleranzen und Passungen bedeuten, wie Oberflächen und Dichtungen entstehen und wie eine Endkontrolle abläuft.
Auf dieser Seite wird nichts verkauft. Es ist eine veröffentlichte Redaktionsseite. Nichts hier ist ein Angebot, und hier kann keine Bestellung aufgegeben werden.
Nichts auf dieser Seite beschreibt, empfiehlt oder vergleicht ein bestimmtes Produkt, und nichts hier ist eine Aussage über Eigenschaften oder Wirkungen eines Produkts, Werkstoffs oder Stoffs. Der Ratgeber richtet sich an erwachsene Leser ab 18 Jahren.
Warum ein Hundertstelmillimeter entscheidet, ob ein Deckel satt sitzt oder klemmt.
Wie aus einer Stange Edelstahl ein Bauteil wird, und warum Werkzeuge altern.
Rauheit, Entgraten, Eloxieren, Passivieren und die Kunst des richtigen O-Rings.
Messmittel, Stichproben, Prüfprotokolle und warum jedes Teil eine Herkunft braucht.
Ein Handgerät, das in eine Jackentasche passt, wirkt auf den ersten Blick einfach. Ein Gehäuse, ein Deckel, ein paar Tasten, vielleicht ein Display. Wer es auseinanderschraubt, findet dagegen Dutzende Einzelteile, die sich auf wenige Hundertstelmillimeter genau ineinanderfügen müssen. Ein Gewinde, das ein bisschen zu stramm ist, frisst sich nach einigen Wochen fest. Ein Deckel, der ein bisschen zu locker sitzt, klappert. Ein Dichtring, der ein bisschen zu stark gequetscht wird, reißt im ersten Winter.
Dieser Ratgeber erklärt, was hinter solchen Details steckt. Er beginnt bei der Frage, warum kleine Teile schwieriger zu fertigen sind als große, geht über Toleranzen und Passungen zum Drehen und Fräsen, zu Oberflächen, Dichtungen und der Montage, und endet bei der Endkontrolle und der Rückverfolgbarkeit. Am Schluss steht eine Liste mit Fragen, an denen man auch ohne Messlabor erkennen kann, wie sorgfältig etwas gebaut wurde.
Vorwissen ist nicht nötig. Die Begriffe stammen aus dem Maschinenbau, und wo sie auftauchen, werden sie erklärt. Die beschriebenen Verfahren sind allgemeine Praxis der Branche, keine Beschreibung eines bestimmten Herstellers oder Produkts.
Eine Abweichung von einem Zehntelmillimeter fällt an einem Fahrradrahmen niemandem auf. An einem Bauteil mit sechs Millimetern Durchmesser ist derselbe Zehntelmillimeter fast zwei Prozent des Maßes. Fehler wachsen nicht mit dem Teil mit, sie bleiben absolut gleich groß. Je kleiner das Teil, desto größer wird ihr Anteil.
Dazu kommt, dass kleine Teile auf kleinem Raum zusammenarbeiten. In einem Handgerät liegen Gehäuse, Innenteile, Dichtungen, eine Platine und oft eine Energiequelle dicht beieinander. Jedes dieser Teile hat seine eigene Toleranz, und alle Toleranzen addieren sich zu einer Toleranzkette. Fünf Teile, die jeweils am oberen Rand ihres erlaubten Bereichs liegen, können zusammen ein Spaltmaß ergeben, das kein einzelnes Teil verursacht hätte.
Und schließlich verhalten sich Werkstoffe im Kleinen anders. Eine dünne Wand verzieht sich beim Spannen in der Maschine leichter. Ein feines Gewinde reagiert empfindlicher auf einen Grat. Wärme, die beim Bearbeiten entsteht, verteilt sich in einem kleinen Teil schneller und dehnt es messbar aus. Wer ein solches Teil direkt nach der Bearbeitung misst, misst ein anderes Maß als eine Stunde später.
Kein Teil wird je exakt so groß, wie es auf der Zeichnung steht. Deshalb gibt jede technische Zeichnung zu jedem wichtigen Maß eine Toleranz an: den Bereich, in dem das gefertigte Maß liegen darf. Ein Durchmesser von 10 Millimetern mit der Angabe plus 0 und minus 0,02 heißt: Alles zwischen 9,98 und 10,00 Millimetern ist gut, alles außerhalb ist Ausschuss.
Interessant wird es, wenn zwei Teile ineinandergreifen, etwa eine Welle in einer Bohrung oder ein Deckel auf einem Gehäuse. Dann bestimmt das Verhältnis der beiden Toleranzen, wie sich die Verbindung anfühlt. Dieses Verhältnis heißt Passung. Für Bohrungen und Wellen gibt es ein genormtes System nach ISO 286, in dem Buchstaben die Lage des Toleranzfelds und Zahlen seine Breite beschreiben. Großbuchstaben stehen für Bohrungen, Kleinbuchstaben für Wellen.
Man unterscheidet drei Grundformen. Bei einer Spielpassung ist die Welle immer etwas kleiner als die Bohrung, die Teile lassen sich von Hand fügen und gegeneinander bewegen. Bei einer Übermaßpassung ist die Welle immer etwas größer, die Teile werden eingepresst und halten durch Reibung. Dazwischen liegt die Übergangspassung, bei der je nach tatsächlichem Maß ein kleines Spiel oder ein kleines Übermaß entsteht.
| Passung | Beispiel nach ISO 286 | Wie sie sich anfühlt | Typische Verwendung im Kleingerät |
|---|---|---|---|
| Weite Spielpassung | H11/c11 | Deutlich lose, wackelt spürbar | Abdeckungen, die oft abgenommen werden und Schmutz vertragen sollen |
| Enge Spielpassung | H7/g6 | Gleitet satt, ohne Klappern | Steckteile, Führungen, Deckel mit Dichtring |
| Übergangspassung | H7/k6 | Mit leichtem Druck fügbar | Zentrierstifte, Lagersitze, Teile, die sich nicht verschieben sollen |
| Übermaßpassung | H7/s6 | Nur mit Presse oder Wärme fügbar | Eingepresste Buchsen und Hülsen, die nie wieder gelöst werden |
Allgemeine Zuordnungen aus dem Maschinenbau. Welche Passung im Einzelfall gewählt wird, hängt von Werkstoff, Temperaturbereich und Funktion ab.
Engere Toleranzen sind nicht automatisch besser. Jede Halbierung der Toleranz macht ein Teil teurer, weil langsamer gearbeitet, öfter gemessen und mehr aussortiert werden muss. Gute Konstruktion heißt deshalb, eng nur dort zu tolerieren, wo es die Funktion verlangt, und überall sonst großzügig. Ein Gehäuse braucht an der Dichtfläche eine enge Toleranz, an der Außenkante einer Zierfase nicht.
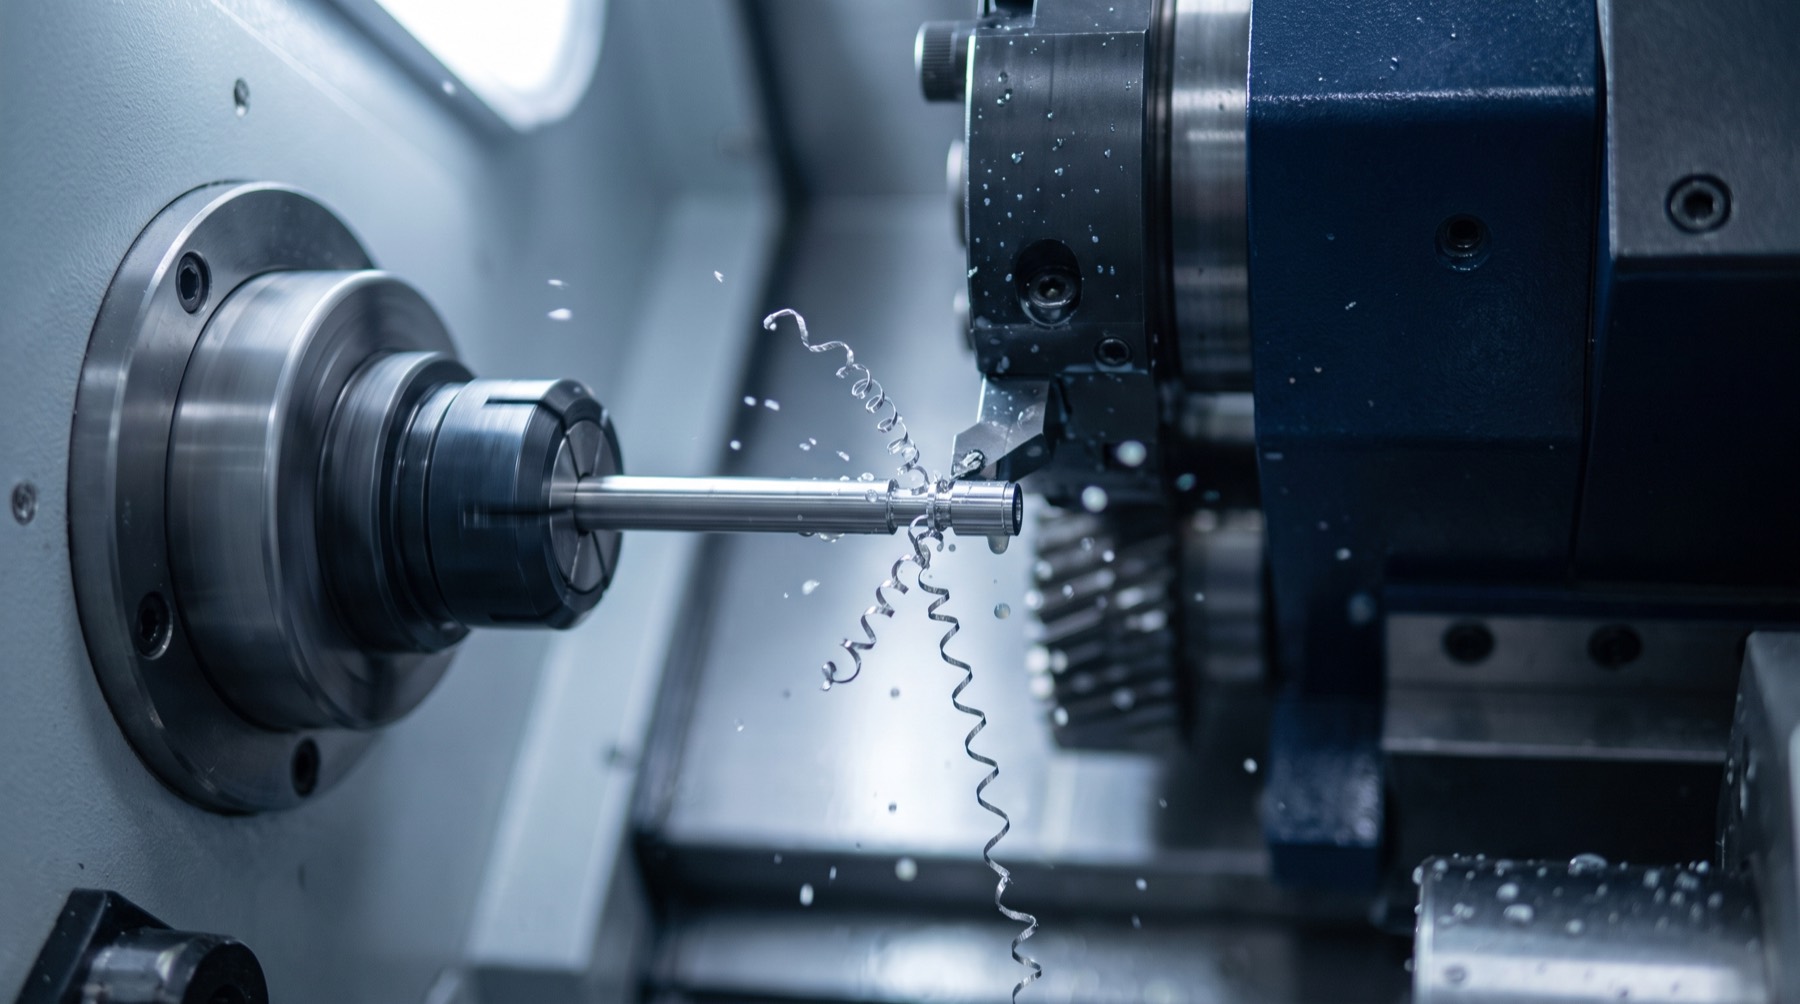
Die meisten runden Metallteile in kleinen Geräten entstehen durch Drehen. Das Werkstück dreht sich, ein feststehendes Werkzeug mit harter Schneide trägt Material ab. Für sehr kleine und schlanke Teile werden oft Langdrehautomaten eingesetzt, die ursprünglich für die Uhrenindustrie entwickelt wurden. Bei ihnen wird die Stange durch eine Führungsbuchse geschoben, und das Werkzeug arbeitet unmittelbar daneben. Dadurch biegt sich das Werkstück unter dem Schnittdruck kaum durch, auch wenn es zehnmal so lang wie dick ist.
Kantige Formen, Taschen, Schlitze und Bohrbilder entstehen durch Fräsen. Hier dreht sich das Werkzeug, und das Werkstück steht still oder bewegt sich langsam unter ihm. Moderne Maschinen kombinieren beides: Ein Dreh-Fräs-Zentrum dreht die Außenkontur, fräst danach die Abflachungen und bohrt die Querlöcher, ohne dass das Teil umgespannt werden muss. Jedes Umspannen ist eine Gelegenheit für einen Lagefehler, deshalb ist weniger Umspannen fast immer genauer.
Ein unterschätzter Faktor ist der Werkzeugverschleiß. Eine Schneide, die tausend Teile gedreht hat, ist an der Spitze winzig abgerundet. Sie schneidet nicht mehr ganz so tief, und das Maß wandert langsam in eine Richtung. Gute Fertigung misst deshalb in festen Abständen und korrigiert die Maschine, bevor das Maß die Toleranzgrenze erreicht, statt erst zu reagieren, wenn Ausschuss entsteht. Diese Arbeitsweise heißt statistische Prozesslenkung: Man beobachtet den Trend, nicht nur das einzelne Teil.
Auch der Werkstoff entscheidet über die Bearbeitung. Austenitischer Edelstahl ist zäh und neigt dazu, sich unter dem Werkzeug zu verfestigen, er verlangt scharfe Schneiden und gleichmäßigen Vorschub. Aluminium ist weich und schnell zu bearbeiten, schmiert aber bei falschen Schnittwerten auf die Schneide. Technische Kunststoffe wie PEEK sind formstabil und temperaturbeständig, dehnen sich aber stärker mit der Wärme aus als Metall, was bei engen Passungen mit eingeplant werden muss.
Jede bearbeitete Fläche ist unter der Lupe eine Landschaft aus Spitzen und Tälern. Wie ausgeprägt diese Landschaft ist, beschreibt die Rauheit. Der gebräuchlichste Kennwert ist der Mittenrauwert Ra, der durchschnittliche Abstand der Profilpunkte von einer Mittellinie, angegeben in Mikrometern. Eine fein gedrehte Fläche liegt etwa bei Ra 0,8, eine geschliffene bei Ra 0,4, eine polierte deutlich darunter.
Rauheit ist keine reine Frage der Optik. Auf einer Dichtfläche entscheidet sie darüber, ob ein O-Ring dicht abschließt oder ob sich entlang der Bearbeitungsriefen ein winziger Kanal bildet. Auf einer Gleitfläche entscheidet sie über Reibung und Abrieb. Eine zu glatte Fläche kann dabei ebenso problematisch sein wie eine zu raue, weil sie keinen Schmierfilm hält.
Nach dem Drehen und Fräsen sitzen an fast jeder Kante Grate: dünne, scharfe Materialfahnen, die das Werkzeug beim Austreten hinterlässt. Sie werden durch Entgraten entfernt, von Hand, mit Bürsten oder in einer Gleitschleifanlage, in der Tausende Teile zusammen mit Schleifkörpern vibrieren, bis alle Kanten leicht gerundet sind. Ein Grat, der im Inneren eines Gewindes übersehen wird, kann später einen Dichtring zerschneiden oder sich lösen und in einen Luftkanal geraten.
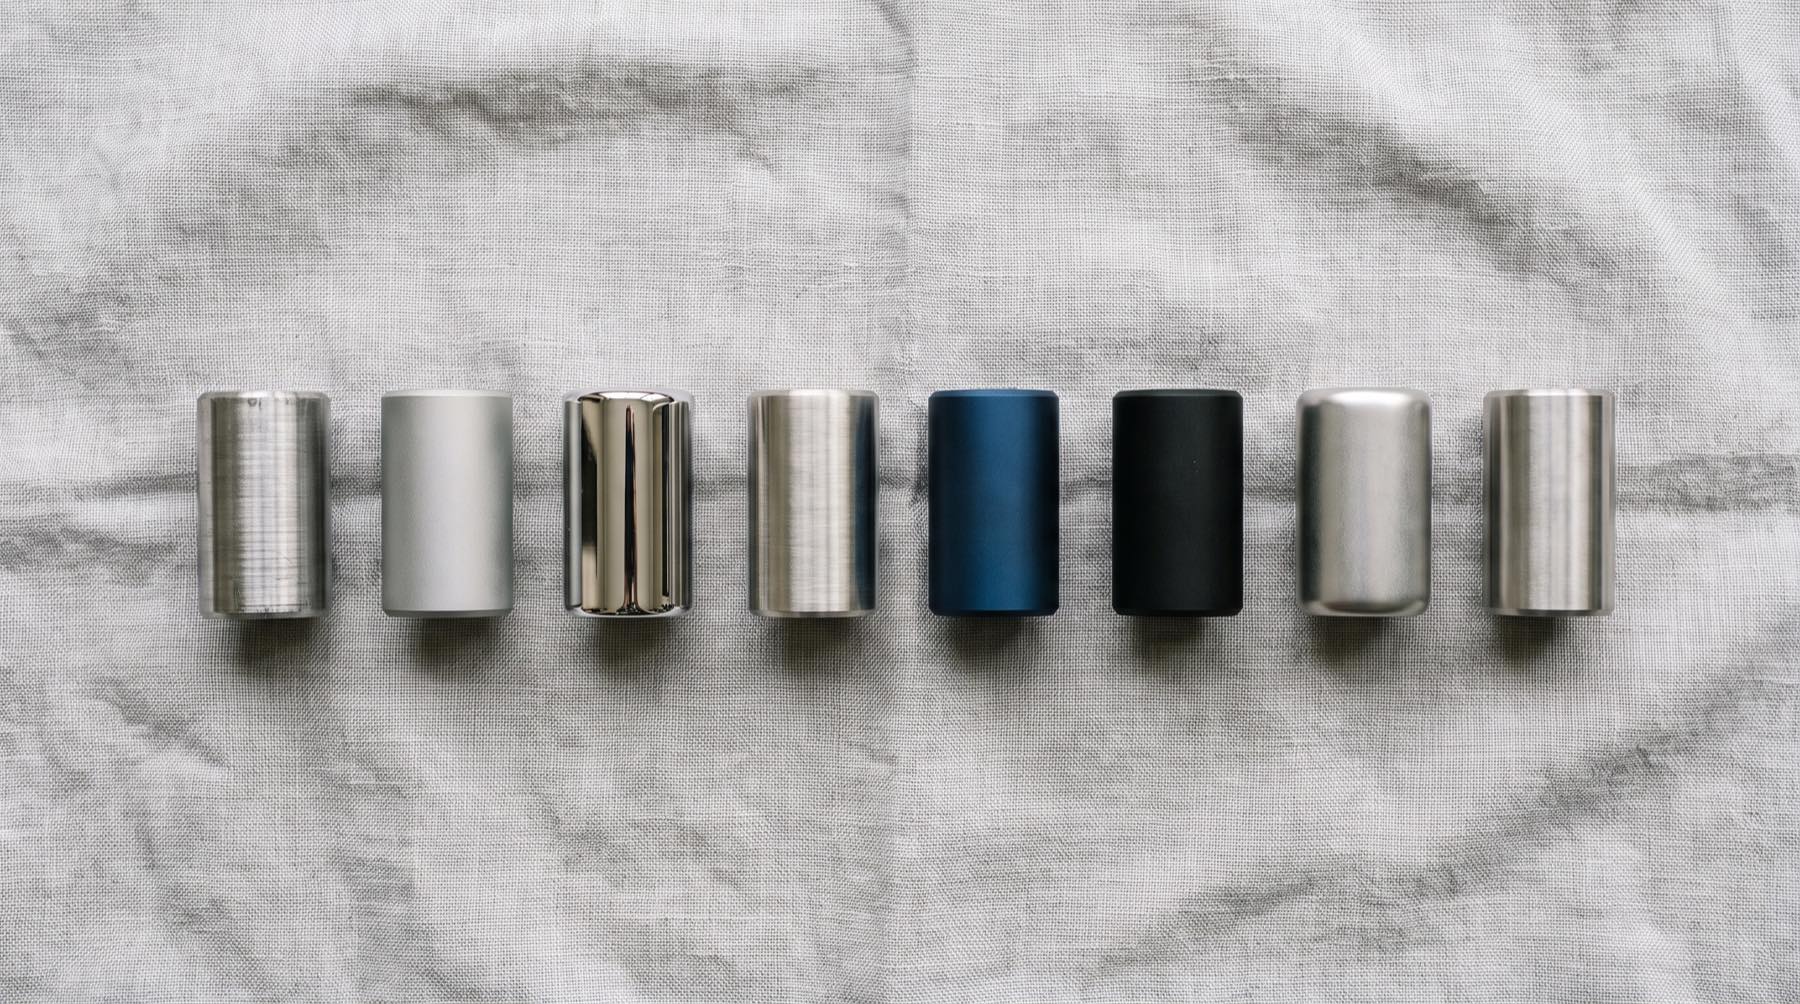
Danach folgt oft eine Oberflächenbehandlung. Die wichtigsten Verfahren für kleine Metallteile sind in der folgenden Übersicht zusammengefasst.
| Verfahren | Werkstoff | Was dabei passiert | Worauf es ankommt |
|---|---|---|---|
| Glasperlstrahlen | Edelstahl, Aluminium | Feine Kugeln verdichten die Oberfläche zu einem gleichmäßigen Matt | Gleiche Körnung und gleicher Druck für einheitliche Optik |
| Polieren | Edelstahl, Messing | Spitzen werden abgetragen, die Fläche spiegelt | Kanten nicht verrunden, Maße nicht verändern |
| Eloxieren | Aluminium | Elektrochemisch wächst eine harte Oxidschicht, die gefärbt werden kann | Schicht trägt auf, Passungen vorher einplanen |
| Passivieren | Edelstahl | Ein Säurebad entfernt Eisenreste und stärkt die schützende Chromoxidschicht | Gründliches Spülen, keine Rückstände in Bohrungen |
| Elektropolieren | Edelstahl | Elektrochemischer Abtrag glättet die Fläche bis in Mikroriefen | Gleichmäßiger Abtrag auch in Innenräumen |
| Pulverbeschichten | Stahl, Aluminium | Farbpulver wird aufgesprüht und eingebrannt | Schichtdicke, nicht für enge Passungen geeignet |
Übersicht über gängige Verfahren der Metallveredelung. Schichtdicken und Prozessparameter unterscheiden sich je nach Anlage und Anforderung.
Eine Besonderheit beim Eloxieren wird oft vergessen: Die Oxidschicht wächst etwa zur Hälfte in das Material hinein und zur Hälfte nach außen. Ein Gewinde oder eine Passung, die vor dem Eloxieren genau stimmte, ist danach enger. Erfahrene Konstrukteure zeichnen deshalb zwei Maße: eines vor und eines nach der Behandlung.
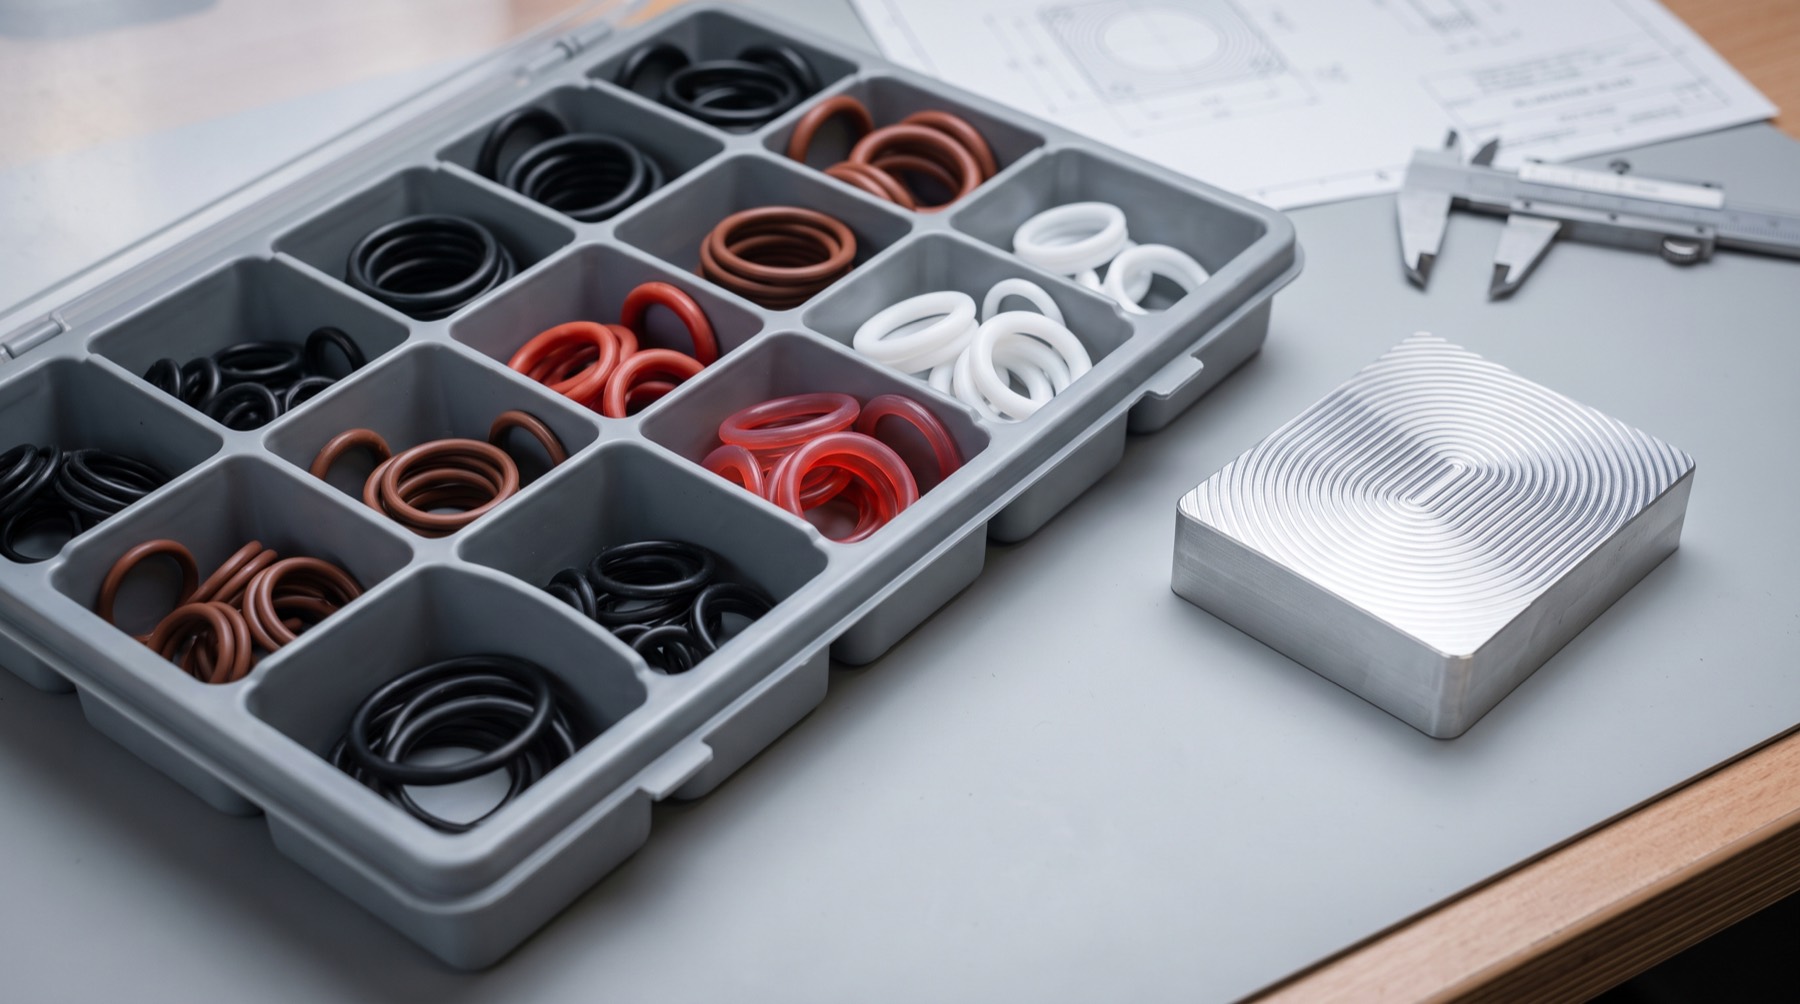
In vielen kleinen Geräten gibt es Stellen, die dicht sein müssen, gegen Staub, Feuchtigkeit oder Luft. Die häufigste Lösung ist der O-Ring: ein Ring aus Elastomer mit rundem Querschnitt, der in eine Nut gelegt und beim Zusammenbau leicht zusammengedrückt wird. Der Druck presst ihn gegen beide Flächen, und er schließt den Spalt.
Wie gut das funktioniert, hängt an drei Größen. Die Verpressung beschreibt, um wie viel Prozent der Ring in seiner Höhe zusammengedrückt wird. Bei statischen Dichtungen liegt sie typischerweise zwischen 15 und 30 Prozent. Zu wenig, und der Ring dichtet nicht. Zu viel, und er wird überlastet, verliert seine Rückstellkraft und kann beim Fügen abgeschert werden. Die Nutfüllung beschreibt, wie viel Raum der gequetschte Ring in seiner Nut einnimmt. Sie sollte unter 85 Prozent bleiben, denn Elastomere dehnen sich bei Wärme aus und brauchen Platz. Und die Fase an der Kante, über die der Ring beim Zusammenbau geschoben wird, muss flach genug sein, damit er nicht eingeschnitten wird.
Mindestens so wichtig ist der Werkstoff. Elastomere unterscheiden sich stark in ihrer Temperaturbeständigkeit, ihrer Elastizität bei Kälte und ihrer Verträglichkeit mit Ölen, Reinigungsmitteln und Alkohol. Ein Ring, der im Labortest perfekt war, kann in der Praxis versagen, weil der Anwender ihn regelmäßig mit einem Mittel reinigt, für das er nicht ausgelegt ist.
| Elastomer | Kurzzeichen | Ungefährer Temperaturbereich | Stärken | Schwächen |
|---|---|---|---|---|
| Silikonkautschuk | VMQ | -60 bis +200 °C | Sehr temperaturbeständig, elastisch bei Kälte | Geringe Reißfestigkeit, empfindlich bei Reibung |
| Fluorkautschuk | FKM | -20 bis +200 °C | Beständig gegen Öle, Kraftstoffe und viele Chemikalien | Wird bei Kälte steif |
| Ethylen-Propylen-Dien | EPDM | -45 bis +140 °C | Gut gegen Wasser, Heißwasser und Witterung | Quillt in Ölen und Fetten |
| Nitrilkautschuk | NBR | -30 bis +100 °C | Günstig, abriebfest, ölbeständig | Begrenzte Temperatur- und Ozonbeständigkeit |
Richtwerte für Standardmischungen. Die tatsächliche Beständigkeit hängt von Mischung, Härte und Einsatzbedingungen ab und steht im Datenblatt des Herstellers der Dichtung.
Viele Arbeitsschritte in der Fertigung laufen heute automatisch. Die Montage kleiner Geräte bleibt dagegen oft Handarbeit, weil die Stückzahlen für eine vollautomatische Linie zu klein und die Varianten zu zahlreich sind. Genau hier entstehen die meisten Fehler, die später auffallen.
Ein Beispiel ist das Anzugsmoment von Schrauben. Eine Schraube, die zu locker sitzt, löst sich durch Vibration. Eine, die zu fest angezogen ist, verformt ein dünnwandiges Gehäuse oder reißt das Gewinde in weichem Aluminium aus. Sorgfältige Montage arbeitet deshalb mit Drehmomentschraubern, die bei einem eingestellten Wert auslösen, und mit Schraubensicherung dort, wo sich nichts lösen darf.
Bei Elektronik kommt der Schutz vor elektrostatischer Entladung hinzu. Eine Entladung, die ein Mensch nicht einmal spürt, kann einen Baustein auf einer Platine vorschädigen. Das Teil funktioniert zunächst, fällt aber Monate später aus. Montageplätze für Elektronik haben deshalb leitfähige Matten, Erdungsarmbänder und spezielle Verpackungen, und die Platinen werden vor dem Einbau elektrisch geprüft.
Auch Sauberkeit ist ein Montagethema. Späne, Fasern oder Rückstände von Schneidöl, die in ein Gerät eingeschlossen werden, kommen dort nicht mehr heraus. Gute Fertigung reinigt die Teile deshalb vor der Montage, oft im Ultraschallbad, und lagert sie bis zum Einbau abgedeckt.
Prüfen beginnt nicht am Ende, sondern am Anfang. Schon das Rohmaterial wird bei der Wareneingangsprüfung kontrolliert: Stimmt die Legierung mit dem Werkszeugnis überein, stimmt der Durchmesser der Stange? Während der Fertigung folgt die Erstmusterprüfung, bei der das erste Teil einer Serie vollständig vermessen wird, bevor die Maschine weiterläuft. Danach kommen Prüfungen in festen Abständen und am Ende die Endkontrolle des fertigen Geräts.
Welches Messmittel eingesetzt wird, hängt von der Toleranz ab. Als Faustregel gilt, dass ein Messmittel mindestens zehnmal genauer sein sollte als die Toleranz, die es prüft. Wer eine Toleranz von zwei Hundertstelmillimetern prüft, braucht ein Messmittel, das auf zwei Tausendstel genau ist.
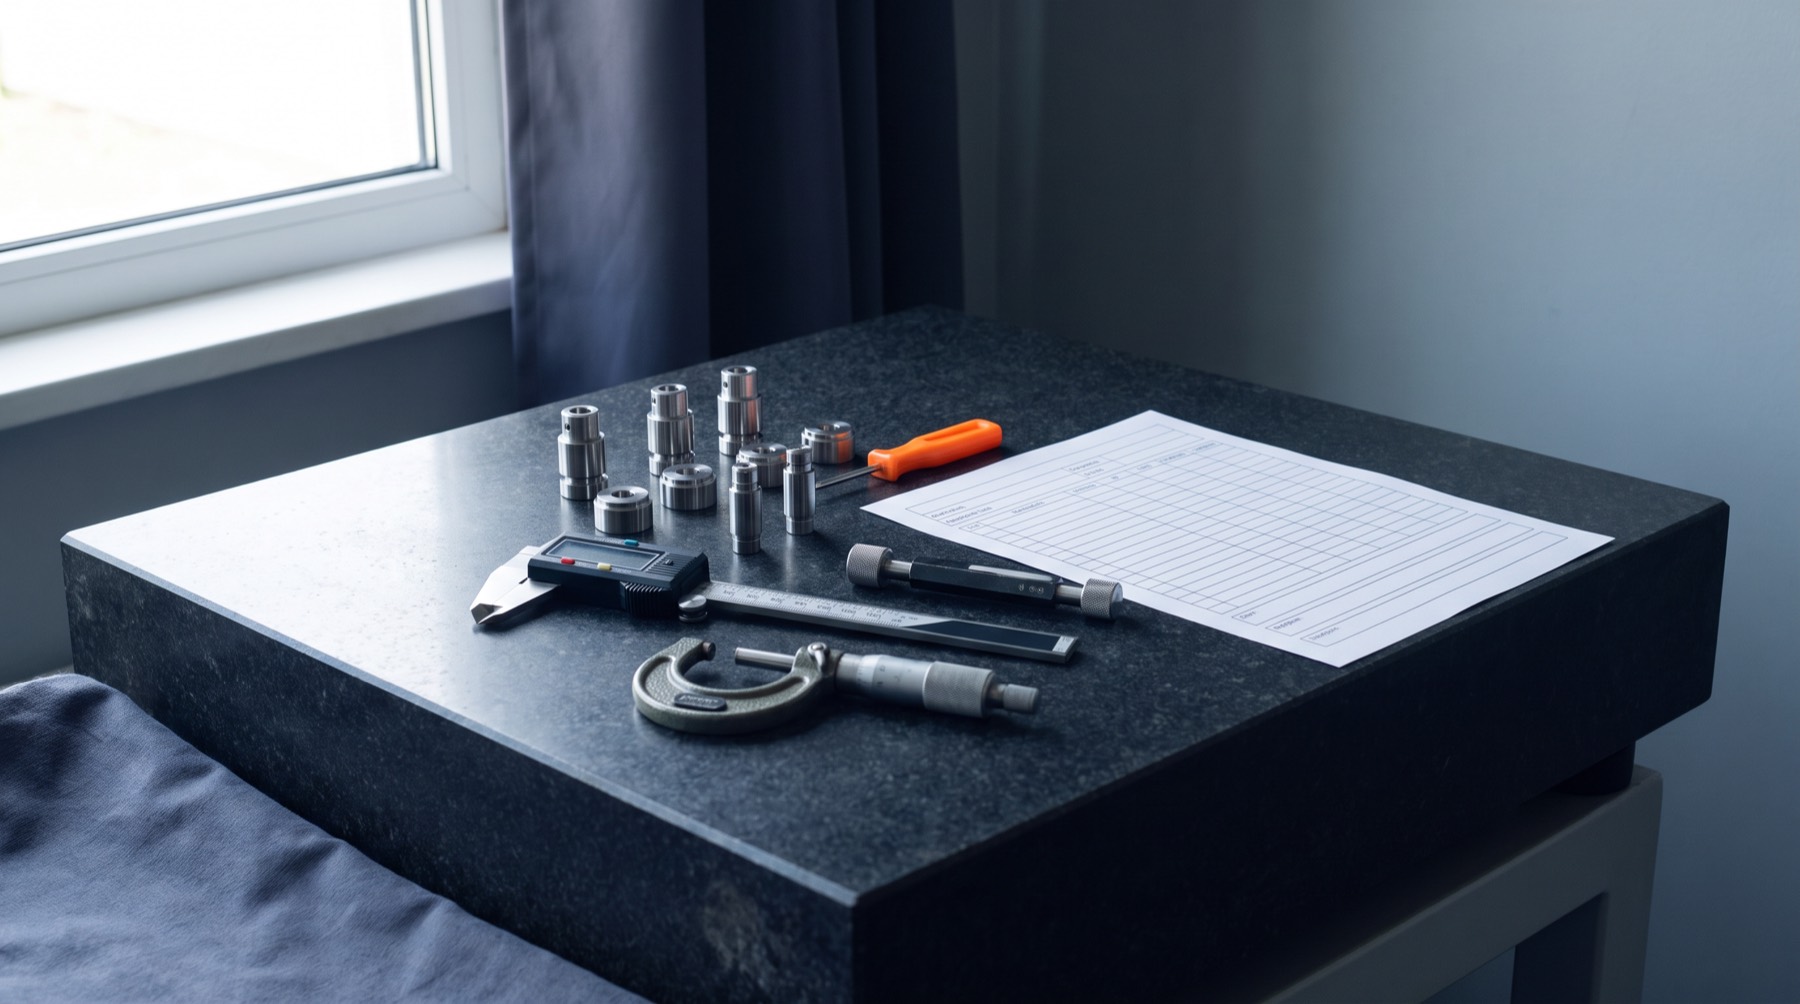
| Messmittel | Ungefähre Auflösung | Wofür es eingesetzt wird |
|---|---|---|
| Messschieber | 0,01 mm | Schnelle Kontrolle von Längen, Durchmessern und Tiefen mit gröberer Toleranz |
| Bügelmessschraube | 0,001 mm | Genaue Außendurchmesser und Dicken |
| Grenzlehrdorn | Gut / Ausschuss | Bohrungen in der Serie: Die Gutseite muss passen, die Ausschussseite nicht |
| Gewindelehre | Gut / Ausschuss | Prüft, ob ein Gewinde im erlaubten Bereich liegt |
| Rauheitsmessgerät | 0,01 µm | Tastet die Oberfläche ab und berechnet Ra und Rz |
| Koordinatenmessmaschine | Bis etwa 0,001 mm | Vermisst komplexe Geometrien, Lagen und Formen in drei Dimensionen |
Typische Werte für gebräuchliche Geräte. Entscheidend ist nicht die angezeigte Auflösung, sondern die kalibrierte Messunsicherheit.
Nicht jedes Teil wird vollständig gemessen. In der Serie wird oft nach einem Stichprobenplan geprüft, etwa nach ISO 2859. Er legt fest, wie viele Teile aus einem Los gezogen werden und wie viele fehlerhafte Teile höchstens darunter sein dürfen, bevor das ganze Los gesperrt wird. Funktionsrelevante Merkmale, etwa eine Dichtheitsprüfung oder ein elektrischer Test, werden dagegen häufig an jedem einzelnen Gerät durchgeführt.
Alle Ergebnisse landen in einem Prüfprotokoll. Es hält fest, wer wann mit welchem Messmittel was gemessen hat. Das klingt nach Bürokratie, ist aber der Kern jeder Qualitätssicherung: Ein Messwert ohne Datum, Prüfer und Messmittel lässt sich später weder nachvollziehen noch vergleichen.
Wenn Monate nach der Auslieferung an einem Gerät ein Fehler auftaucht, stellt sich sofort die Frage: Betrifft er nur dieses eine Gerät oder eine ganze Serie? Beantworten lässt sie sich nur, wenn die Herkunft der Teile dokumentiert ist. Das nennt man Rückverfolgbarkeit.
In der Praxis bedeutet das: Das Rohmaterial trägt eine Chargennummer aus dem Werkszeugnis. Die daraus gefertigten Teile werden einem Fertigungslos zugeordnet. Das fertige Gerät bekommt eine Seriennummer, oft graviert oder gelasert, und im System ist hinterlegt, aus welchen Losen seine Teile stammen und wann es geprüft wurde. Taucht ein Fehler auf, lässt sich so eingrenzen, welche Geräte dieselben Teile enthalten, statt alles zurückzurufen oder gar nichts zu tun.
Rückverfolgbarkeit hat auch eine zweite, weniger sichtbare Funktion: Sie macht Verbesserung möglich. Wer weiß, aus welchem Los ein fehlerhaftes Teil kam, kann nachsehen, welches Werkzeug damals eingesetzt war, welche Maschine lief und welche Messwerte das Los hatte. Erst dann lässt sich die Ursache finden, statt nur das Symptom zu beheben.
Die meisten Leser haben weder eine Bügelmessschraube noch ein Rauheitsmessgerät. Trotzdem verrät ein Gerät viel über seine Herstellung, wenn man weiß, worauf man achten muss.
Hinter einem kleinen Gerät, das sich einfach anfühlt, steckt eine lange Kette von Entscheidungen: welche Toleranz an welcher Stelle, welcher Werkstoff für welchen Ring, wie oft gemessen und wie dokumentiert wird. Von außen sieht man davon fast nichts. Man spürt es aber, jedes Mal, wenn ein Gewinde sauber greift und ein Deckel satt schließt. Gute Feinmechanik fällt nicht auf. Sie funktioniert einfach, auch nach Jahren noch.
Wer diesen Ratgeber herausgibt, warum es ihn gibt und wie du die Redaktion erreichst.
Dies ist ein redaktioneller Ratgeber zur Feinmechanik kleiner Handgeräte: wie Teile gefertigt, veredelt, montiert und geprüft werden. Die Haltung dahinter ist einfach: Qualität ist das, was sich messen und nachvollziehen lässt. "Hochwertig" allein lässt sich nicht prüfen. Eine Toleranz, ein Werkstoff und ein Prüfprotokoll schon.